
 English

Tres palés de bolsas de mensajería negras regresaron al convertidor el último trimestre: la pantalla parecía gris descolorida en los bordes de la red y se podían ver finas motas en la superficie bajo la iluminación de la tienda. La línea había estado dosificando polvo de negro de humo suelto directamente en la licuadora, y cada lote libraba la misma batalla: precisión de pesaje, dispersión y limpieza del troquel. Existe un masterbatch para acabar exactamente con ese tipo de extinción de incendios.
La respuesta directa a la pregunta del título: el masterbatch es una mezcla concentrada de pigmentos y aditivos (normalmente entre un 20 % y un 60 % de material activo) predispersados en una resina portadora y entregados en forma de gránulos que fluyen libremente. Un procesador mezcla una pequeña dosis, generalmente del 1% al 5%, con un polímero natural en la máquina, y el calor y el cizallamiento distribuyen el color o la función de manera uniforme a través de la masa fundida. Es la ruta estándar por la que la mayoría de los productos de plástico obtienen su color negro, su protección UV o su comportamiento antiestático.
Esta guía explica qué contiene un masterbatch, cómo se comporta en una línea de producción, dónde difieren las especificaciones según la aplicación y qué verificar antes de realizar un pedido, escrito desde la perspectiva de un fabricante que produce masterbatch negro para películas, tuberías, molduras y plásticos de ingeniería.
¿Qué es lote maestro en plásticos?
lote maestro (abreviado MB y a menudo llamado concentrado) es un aditivo sólido para plásticos en el que pigmentos y/o aditivos se dispersan en alta concentración dentro de un material portador. El portador es una resina o cera seleccionada por su compatibilidad con el polímero base, de modo que cuando los dos se funden juntos en una extrusora o máquina de moldeo, el pigmento se libera uniformemente en la masa fundida circundante. El contenido activo suele oscilar entre el 20% y el 60%; el resto es química portadora y humectante.
El nombre describe el método. La receta maestra (pigmento, vehículo, dispersante) se combina una vez, en condiciones de alto cizallamiento, donde las condiciones de dispersión pueden controlarse y verificarse en un laboratorio. Luego, los convertidores dejan ese master en cada ejecución de producción en una dosis pequeña y fija. En lugar de pedirle a una línea de película que rompa los aglomerados de negro de carbón rebeldes con un tiempo de residencia limitado, el procesador compra un pellet en el que ya se ha realizado ese trabajo y simplemente lo diluye.
Cada masterbatch se construye a partir de los mismos cuatro componentes básicos, en proporciones que cambian según la aplicación de destino:
La concentración es una decisión de diseño, no una constante. Un masterbatch negro de grado cinematográfico suele contener entre un 40% y un 50% de negro de humo, por lo que los calibres finos alcanzan una cobertura total con una dosis modesta; Los grados de uso general a menudo se sitúan entre el 25% y el 35% para mantener atractivo el precio por kilogramo para piezas de paredes gruesas donde una reducción mayor es aceptable. Cuando lleguen las cotizaciones, normalícelas según el contenido de pigmento activo: un pellet barato al 25% puede costar más por kilogramo terminado que un pellet premium al 50%.
Por qué existe Masterbatch: el problema que resuelve
El negro de humo se encuentra entre los pigmentos más difíciles de dispersar de la industria. Sus partículas primarias miden aproximadamente entre 15 y 90 nanómetros y se unen formando aglomerados que una extrusora convencional de un solo tornillo, con su corto tiempo de residencia y su limitado corte, no puede romper completamente. Por lo tanto, alimentar polvo suelto directamente a la máquina produce tres fallas predecibles:
- Motas y un matiz gris. Los aglomerados no dispersos sobreviven hasta el troquel y aparecen como puntos oscuros, rugosidad superficial o un tono descolorido en lugar de un negro intenso.
- Acumulación de troqueles. El negro de carbón mal humedecido se acumula en el labio del troquel, lo que provoca líneas en el troquel y obliga a paradas frecuentes para limpieza.
- Caos de dosificación. El polvo de negro de carbón forma puentes, se acumula y se adhiere al equipo; La precisión del alimentador colapsa y la sombra cambian de un turno a otro. La manipulación de polvo también plantea problemas de limpieza y contaminación cruzada para los convertidores que utilizan varios colores en la misma línea.
Un masterbatch traslada el problema de dispersión al equipo diseñado para ello. Dentro de una extrusora de doble tornillo co-rotativa, el pigmento se humedece con un portador y un dispersante, se corta a alta velocidad del tornillo y se fija en una forma granulada estable. Lo que llega al mezclador del convertidor fluye libremente, no contiene polvo y está disperso según un estándar verificado; la línea sólo tiene que diluirse, una tarea que los alimentadores gravimétricos realizan con facilidad.
Hay un segundo argumento económico. Masterbatch permite que un convertidor mantenga la resina natural en existencia y agregue color en la máquina, de modo que un inventario de resina sirva para muchos productos y tonos. Los compuestos completamente precoloreados eliminan esa flexibilidad y generalmente exigen cantidades mínimas mayores por tono; una comparación cuantificada en una sección dedicada a continuación.
Las tres familias de Masterbatch
Los proveedores agrupan sus carteras en tres familias, y saben a qué familia pertenece una cotización es el primer filtro en cualquier ejercicio de abastecimiento, porque las ventanas de dosificación, los precios por kilogramo y los modos de fallan difieren marcadamente entre ellos.
| familia | lo que ofrece | Decepción típica | Usos comunes |
|---|---|---|---|
| Mezcla maestra de color | Pigmento para color, opacidad y oscuridad; tonos negros, blancos y cromáticos | 1-5% | Películas, bolsas, carcasas, tuberías, molduras para automóviles. |
| aditivo masterbatch | Estabilización UV, antioxidantes, antiestático, antideslizante, retardante de llama. | 0,5–3% | Productos para exteriores, embalajes, electrónica, cables. |
| masterbatch de relleno | Carbonato de calcio o talco para control de costos y rigidez. | 5-20% | Rafia, cuerdas, no tejidos, artículos rígidos para el hogar. |
Las familias también se fusionan. Un masterbatch negro para películas agrícolas puede combinar pigmento con un paquete de estabilización UV; un grado de tubería puede combinar negro de humo con antioxidantes que protegen la resistencia a largo plazo. Al informar a un proveedor, describa el producto final y sus condiciones de exposición en lugar de solo el color; eso es lo que decide la receta.
Dentro de un Masterbatch negro: negro de humo y resina portadora
Dos componentes dominan el rendimiento de un masterbatch negro: el grado de negro de humo y el portador. Todo lo demás se afina.
Negro de humo: el pigmento que define el grado
La selección del grado controla el tono oscuro (qué tan profundo se lee el negro), el matiz (azul, neutro o marrón), el poder cubriente, la absorción de rayos UV y el costo. Los negros de horno finos con partículas primarias de alrededor de 15 a 25 nm producen el negro más profundo con tendencia azul que los compradores esperan en carcasas de electrodomésticos brillantes y molduras de automóviles. Los grados más horribles por encima de aproximadamente 40 nm se dispersan más fácilmente, se extruyen a menor presión y cuestan menos: la opción pragmática para bolsas de basura, tuberías de drenaje y otros productos donde la profundidad de la sombra tiene un techo. Los laboratorios de calidad describen el brillo con valores L* medidos en placas prensadas: un grado de alto brillo llega a la mitad de la adolescencia, mientras que un grado de uso general flota varios puntos más arriba.
El negro de carbón también realiza un trabajo funcional. Bien disperso al 2% o más en polietileno, protege la gran mayoría de la dañina radiación UV, razón por la cual el negro es el color predeterminado para las tuberías de agua, películas de mantillo, cubiertas de cables y muebles de exterior.
El transportista decide la compatibilidad.
El portador constituye entre el 30% y el 70% del granulo y debe cumplir tres condiciones: procesarse a las mismas temperaturas que la resina base, fluir de manera compatible con ella y permanecer invisible en la pieza terminada. Las películas de poliolefina se ejecutan sobre soportes de PE o EVA; estirénicos en soportes compatibles con PS o ABS; compuestos de ingeniería sobre soportes de PA, PC, PBT o PPS adaptados al polímero. La coincidencia del flujo de fusión es más importante de lo que la mayoría de los compradores esperan: como regla general, mantenga el índice de fusión del portador dentro de aproximadamente ±30% de la resina base para que los dos materiales viajen juntos a través del tornillo sin marcas de flujo ni turbidez en la superficie. Los portadores se eligen frecuentemente con un flujo de fusión ligeramente por encima de la base de resina, de modo que el pigmento se libera rápidamente una vez que se forma la masa fundida.
Cuando una planta procesa muchos polímeros en la misma semana (un mezclador que alterna PP, ABS y PA cargado), los concentrados sin portador eliminan por completa la cuestión de la compatibilidad, ya que contienen cargas muy altas de negro de carbón sin resina portadora que interfiera con el polímero modificado.
Cómo funciona Masterbatch en la línea: ratios de reducción en la práctica
La proporción de reducción (la proporción de masterbatch dosificada en resina natural) es donde la formulación se una a la producción diaria. La aritmética es deliberadamente simple:
La mayoría de las películas negras contienen entre un 0,8% y un 2% de negro de humo total; Las tuberías de presión de PE especifican entre 2 y 2,5 %; Las piezas moldeadas por inyección de color negro intenso suelen alcanzar su tono con un contenido de pigmento del 1 al 2 %. Si un proveedor cotiza una calificación del 25% para la misma película, la reducción debe duplicarse al 4%, lo que duplica el portador que ingresa a la masa fundida y el volumen de masterbatch comprado por tonelada de producto.
Dentro de la máquina, el masterbatch sigue el mismo camino que la resina:
- Un alimentador gravimétrico dosifica los pellets por peso, manteniendo la dosis mucho más estable que los sistemas volumétricos.
- Los pellets se mezclan en seco con resina natural o se alimentan a través de un puerto lateral del extrusor.
- Calentar y cizallar volver a fundir el portador y liberar el pigmento predispersado en la masa fundida.
- El paquete de cribas filtra los aglomerados restantes; un aumento de baja presión y estable indica una dispersión limpia.
- La masa fundida llega a la matriz como un negro homogéneo y uniforme.
Dos advertencias prácticas desde la planta. Una dosificación inferior a aproximadamente el 1 % magnifica cada error de alimentación y la sombra comienza a desviarse; dosificar muy por encima de la proporción requerida desperdicia dinero e inunda la masa fundida con un portador que puede suavizar las propiedades. La segregación también es real: las largas distancias de transporte entre el comedero y la garganta permiten que los gránulos pesados se separen de la mezcla, así que mantienen los caminos de alimentación cortos y directos.
Cómo se fabrica el Masterbatch negro
La producción de masterbatch negro es un ejercicio complejo de dispersión. La ruta clásica de fabricación discurre por cinco estaciones:
- Pesaje y premezcla. El negro de carbón, los gránulos portadores, la cera y los aditivos se dosifican por peso en un mezclador de alta velocidad, donde la cera comienza a humedecer previamente la superficie del pigmento.
- Compuesto de doble tornillo. Una extrusora de doble tornillo co-rotativo con una configuración de tornillo de alto cizallamiento humedece, descompone y distribuye el pigmento. El negro de carbón a menudo se alimenta a través de un puerto separado o se dispersa previamente como una pasta para mantener limpio el proceso.
- Peletización. Las hebras caen a través de un baño de agua y se cortan a medida, o la masa fundida se granula bajo el agua; Luego, los gránulos se tamizan y se pasan sobre imanes para eliminar los restos de metal.
- Homogeneización. Los lotes de producción se mezclan en grandes silos para que el primer kilogramo y el último kilogramo de un pedido coincidan.
- Liberación de laboratorio. Antes de enviar el lote se verifican el índice de flujo de fusión, el contenido de negro de humo (mediante cenizas o análisis termogravimétrico), la humedad, la estabilidad térmica y el índice de dispersión de las placas prensadas o una prueba de aumento de presión de filtración.
La capacidad de homogeneización merece la atención del comprador. Los proveedores que mezclan lotes pequeños tienen dificultades para mantener un tono en un pedido grande; Los proveedores con grandes silos de homogeneización ofrecen consistencia. Pregunte directamente sobre el tamaño del lote y las prácticas de homogeneización: la respuesta predice la estabilidad del color mejor que cualquier afirmación de la hoja de datos.
La disciplina de limpieza dentro de la planta se manifiesta más tarde como menos motas en la película: el manejo dedicado de los pigmentos, las transferencias selladas, el tamizado y la separación de metales son signos visibles de que un productor se toma en serio la calidad de la dispersión.
Requisitos de aplicación: donde las especificaciones divergen
Una misma familia de pellets se comporta de manera muy diferente una vez que sale del laboratorio. Las especificaciones que pasan por un moldeo por inyección grosera pueden fallar en una película de 30 micrones. Estos son los patrones de requerimientos por aplicación, basados en los grados en producción diaria para cada mercado.
Film soplado, bolsas de mensajería y film estirable
La película es el entorno menos indulgente para la dispersión: los espesores finos exponen cada aglomerado superviviente como una mota, y un gel en el troquel se convierte en una línea visible que recorre todo el rollo. Por lo tanto, los grados de película priorizan el comportamiento de dispersión y filtración (bajo aumento de presión, sin acumulación de matriz) con contenidos de negro de carbón del 40 al 50 % para que las capas delgadas alcancen una cobertura total con una dosis modesta. Las calidades para mensajería y bolsas de compras añaden dureza y acabado superficial; los grados de película estirable exigen una alta pureza; Los grados de películas agrícolas incluyen estabilización UV, porque la película de mantillo pasa una temporada completa bajo el sol directo.
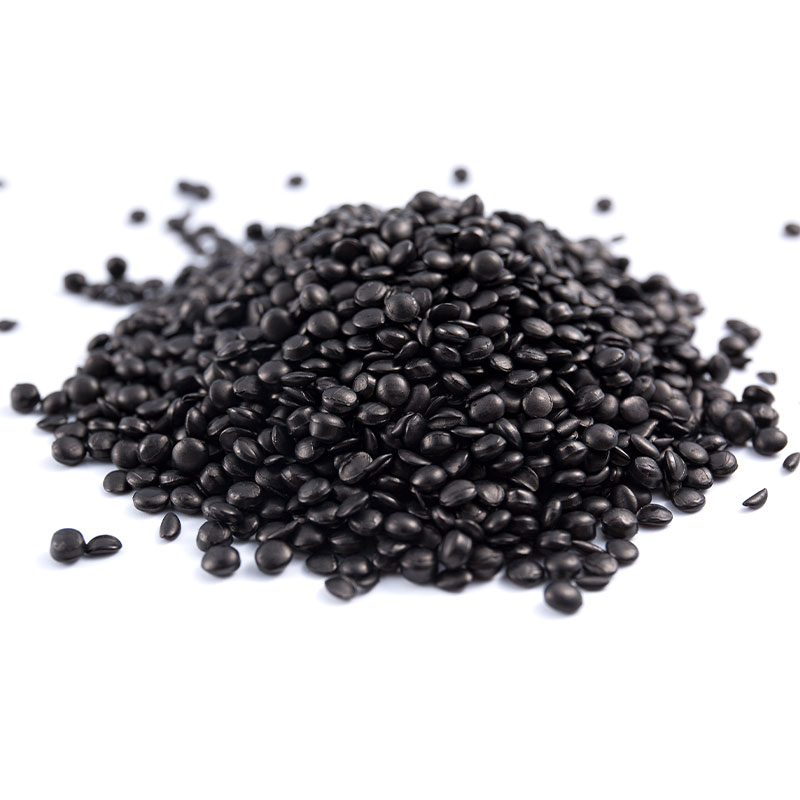 Masterbatch negro de alto cubrimiento para aplicaciones cinematográficas (EN4066) Un concentrado a base de PE con aproximadamente un 46 % de negro de carbón y bajo contenido de cenizas, diseñado para una dispersión y un comportamiento de filtración limpios. Es adecuado para la extrusión de películas donde los calibres delgados exponen los aglomerados, brindando una cobertura total con una dosis modesta. Ver producto →
Tuberías para suministro de agua y drenaje.
Las tuberías de presión de PE llevan entre un 2% y un 2,5% de negro de carbón como protección UV incorporada, en línea con una práctica de larga data para sistemas de tuberías de polietileno enterradas y expuestas. El masterbatch debe contribuir con una dispersión limpia (las motas dentro de la pared de una tubería presurizada actúan como generadores de tensión), además de una baja humedad y un comportamiento documentado ante la intemperie. Los niveles de drenaje y alcantarillado tienen más libertad de sombra, pero aún necesitan estabilidad ambiental a largo plazo.
 Masterbatch negro de protección UV para tubos de PE (H6045) Este grado de PE contiene aproximadamente un 45 % de negro de carbón para una coloración uniforme y una mayor resistencia a los rayos UV. Se adapta a sistemas de tuberías de presión que necesitan una dispersión limpia, baja humedad y estabilidad documentada a la intemperie a largo plazo. Ver producto →
Moldeo por inyección: electrodomésticos, juguetes y carcasas.
Los grados de moldeo intercambian una medida de brillo por flujo y calidad de la superficie: alto brillo en carcasas de electrodomésticos, resistencia al impacto en juguetes y estabilidad térmica que sobrevive a ventanas de procesamiento de resinas de ingeniería hasta aproximadamente 280 °C. El matiz se convierte en una decisión de diseño: un negro con matiz azul se considera premium en una carcasa brillante, mientras que un negro neutro se adapta a las partes técnicas mate. La consistencia entre las proporciones de triturado también es importante, ya que los moldeadores rutinariamente mezclan bebederos y canales nuevamente con la alimentación.
Interiores y exteriores de automóviles.
Las especificaciones automotrices se leen como un examen de materiales: bajas emisiones volátiles y empañamiento para la cabina, resistencia a rayones y marcas en el acabado interior, protección uniforme contra la luz en las partes visibles y durabilidad a la intemperie para los componentes exteriores. Por lo tanto, los grados para interiores controlan el perfil de volatilidad del portador y del paquete de aditivos tan cuidadosamente como el pigmento mismo.
 Masterbatch negro con bajo contenido de COV para interiores de automóviles Formulado sobre un soporte AS (SAN) con negro de humo altamente dispersable, este grado de bajas emisiones controla la volatilidad y el empañamiento de las piezas de la cabina al tiempo que admite acabados brillantes o mate y pruebas de cumplimiento documentadas. Ver producto →
Envases y vajillas en contacto con alimentos
El trabajo en contacto con alimentos es un ejercicio de cumplimiento antes que un ejercicio de color. Los colorantes y aditivos deben cumplir con los marcos aplicables; en la práctica, declaraciones contra el Reglamento de la UE sobre plásticos en contacto con alimentos (UE) n.º 10/2011 y las listas de colorantes de la FDA de EE. UU. UU., como 21 CFR 178.3297, siendo el comportamiento de migración el factor decisivo. Recopie las declaraciones de cumplimiento para cada grado y manténgalas alineadas con las certificaciones posteriores para vajillas, bolsas de embalaje y cajas de rotación de frutas y verduras. Para un tratamiento más completo del rastro de documentación, consulte esta guía en Cómo el masterbatch negro en contacto con alimentos garantiza la seguridad y el cumplimiento .
Compuestos de ingeniería y vehículos especializados.
Los compuestos a base de PA, PC, PBT, PPS, PET, TPU, PCTG o POE se procesan en caliente, de forma sensible al cizallamiento y, a menudo, en condiciones estrictamente controladas. Aquí domina la cuestión del portador: un portador que no coincide crea turbidez, fragilidad o degradación, mientras que los concentrados correctamente emparejados o sin portador desaparecen en el polímero. Los paquetes de pigmentos termoestables que mantienen su tono a 280-300 °C son la expectativa básica para estos mercados.
Masterbatch versus compuesto versus color líquido versus polvo
Masterbatch es una de las cuatro rutas hacia una pieza de plástico negro, y cada ruta traslada el costo y el riesgo a un lugar diferente en la cadena de suministro, razón por la cual la misma pieza puede obtenerse de manera tan diferente de una planta a otra.
| Ruta | ventaja principal | Compensación principal | Mejor ajuste típico |
|---|---|---|---|
| Masterbatch | Dispersión probada; un inventario de resina sirve para muchos tonos; cantidades de pedido más pequeñas | Requiere precisión de dosificación y mezcla en la línea | Convertidores que ejecutan varios productos y tonos. |
| compuesto precoloreado | Dosificación cero; sombra encerrada en la propia resina | Prima por cada kilogramo; grandes cantidades mínimas; menos flexibilidad | Tiradas largas de una única especificación congelada |
| color liquido | Dosis muy baja; sin captación de humedad; cambios de tono rápidos | Mantenimiento de bombas; Límites de compatibilidad y operador | Extrusión de alto volumen con cambios frecuentes |
| Mezcla de pigmentos secos | Precio inicial más bajo de ingredientes | Polvo, mala dispersión, desviación de la sombra, carga higiénica | Rara vez es adecuado más allá de artículos toscos para exteriores. |
La aritmética hace tropezar a muchos compradores. Un kilogramo de masterbatch cuesta más que un kilogramo de resina, pero sólo entre el 1 y el 5% ingresa al producto, mientras que la prima del compuesto se aplica al 100% de la resina. Las plantas que ejecutan varios productos en una línea casi siempre utilizan masterbatch para mayor flexibilidad; Los productos de largo plazo con una sola específica pueden justificar compuestos cuando sus volúmenes coinciden con el pedido mínimo.
Seis problemas de calidad y de dónde vienen.
Las quejas de campo se agrupan en un puñado de patrones, y la mayoría se remonta a la dispersión, la humedad o la compatibilidad del portador más que al pigmento en sí. Utilice este mapa la próxima vez que aparezca un defecto:
| Síntoma | Causa raíz probable | Qué comprobar primero |
|---|---|---|
| Manchas negras en la superficie. | Dispersión incompleta del pigmento o contaminación. | Calificación de dispersión del grado; aumento de presión de la pantalla; limpieza del alimentador y licuadora |
| Construcción de troqueles y líneas de troqueles. | Portador incompatible o cera de baja calidad | Compatibilidad del portador con la base de resina; ventana de temperatura de fusión |
| Deriva de sombra entre lotes | Homogeneización débil; variación del contenido de negro de humo | Tamaño de lote de proveedores y práctica de homogeneización; certificado de analisis por lote |
| Geles y ojos de pez | Captación de humedad o portador degradado | Especificación y certificado de humedad; condiciones de almacenamiento; práctica de secado |
| Tono gris desteñido | Bajo contenido de negro de carbón efectivo o grado grueso | Contenido total de pigmentos (dosis × concentración); datos de subtono y tono oscuro |
| Fallo temprano de los rayos UV en exteriores. | Negro de humo insuficiente o mal disperso; paquete UV faltante | Porcentaje de negro de carbón en la pieza; datos de meteorización; paquete de aditivos |
Una lista de prácticas de verificación antes de realizar el pedido.
Antes de cualquier orden de compra ejecute esta lista de verificación. Tarda una hora y evita la mayoría de las disputas descritas en la tabla anterior:
- Confirme la resina portadora y su índice de fusión con su base de polímero; objetivo de aproximadamente ±30 % de compatibilidad con el flujo de fusión.
- Pregunte por el porcentaje real de negro de carbón y la familia de grados: datos de color negro y matices, no solo la palabra "negro".
- Solicite evidencia de dispersión: clasificaciones de placa prensada y, para grados de película, datos de aumento de presión de filtración sobre el producto exacto.
- Verifique la estabilidad térmica a su temperatura de procesamiento, incluido el comportamiento según su política de remolido.
- Verifique los límites de humedad y el empaque: por debajo del 0,1 % para los grados de poliolefina, más estrictos para PA y PET, con revestimientos de barrera contra la humedad.
- Recopile documentos de cumplimiento: declaraciones RoHS y REACH, declaraciones de contacto con alimentos donde la pieza toca alimentos, requisitos de materiales automotrices cuando corresponda.
- Realice una prueba de línea de una a dos horas en su máquina con su resina, verificando el tono, las motas, el aumento de presión y las propiedades mecánicas.
- Compare el costo por kilogramo terminado: normalice cada cotización por dosis y concentración de pigmento antes de mirar el precio por tonelada.
Preguntas frecuentes sobre Masterbatch
¿Qué es el masterbatch en plásticos, en una frase?
Un masterbatch es una mezcla concentrada de pigmentos y aditivos, dispersos en una resina portadora compatible y granulados, que un procesador deja caer en un polímero natural (generalmente entre 1 y 5%) para colorear el producto o darle propiedades como resistencia a los rayos UV.
¿Cuánto masterbatch debo agregar a mi resina?
Multiplique la dosis por la concentración del pigmento: el 2 % de un grado del 45 % proporciona un 0,9 % de negro de humo en el producto. Las películas suelen contener entre un 0,8% y un 2% de negro de humo total, las tuberías entre un 2% y un 2,5% y las molduras entre un 1% y un 2%. Empiece por la recomendación del proveedor y confírmelo mediante una prueba.
¿Puede un masterbatch colorear PE, PP, ABS y PC por igual?
Existen vehículos universales que funcionan aceptablemente con poliolefinas y estirénicos para muchos productos. Las resinas de ingeniería son menos indulgentes: PA, PC, PBT y PPS exigen portadores combinados o concentrados sin portadores para evitar la turbidez, la fragilidad o la degradación.
¿Qué contenido de negro de carbón contiene un masterbatch negro?
Los grados de pellets estándar tienen entre 20% y 50%, y los tipos de alta concentración y sin portadores alcanzan niveles más altos. El contenido se verifica mediante análisis termogravimétrico o de cenizas y debe aparecer en el certificado de análisis de cada lote.
¿El masterbatch afecta las propiedades mecánicas del producto?
Un grado bien formulado está diseñado para desaparecer en el producto: vehículo combinado, pigmento completamente disperso, aditivos compatibles. Los problemas aparecen cuando el portador no coincide, la dosis es excesiva o la dispersión es deficiente; entonces, la resistencia al impacto y la calidad de la superficie sufren primero.
¿Cuál es la vida útil del masterbatch negro?
Los fabricantes suelen indicar 24 meses en almacenamiento sellado y seco, lejos de la luz solar directa. Los gránulos no caducan repentinamente, pero la acumulación de humedad en las bolsas abiertas (especialmente en las portadoras de grado de ingeniería) provoca geles y defectos en la superficie.
¿Por qué mi producto negro se ve gris en lugar de negro intenso?
Cuatro sospechosos habituales: contenido total de negro de carbón demasiado bajo (dosis × concentración), un grado de pigmento horrible, mala dispersión que deja aglomerados que dispersan la luz o variación en el color base de la resina natural. Trabaje con ellos en ese orden.
¿El masterbatch es adecuado para envases que entran en contacto con alimentos?
Sí, siempre que la calificación esté formulada para ello. Solicite declaraciones de cumplimiento de los marcos que se aplican a su mercado (Reglamento (UE) n.º 10/2011 en Europa y listados de colorantes de la FDA en los Estados Unidos) y manténgalas archivadas con cada lote.
Cómo combinar una formulación con su línea
Las hojas de datos responden aproximadamente la mitad de las preguntas; la máquina contesta el resto. Una sesión informativa productiva comienza con seis datos de entrada: resina base y su índice de fusión, temperatura de procesamiento, calibre del producto o espesor de pared, configuración de filtración, una referencia de color física (una pieza real supera a una muestra de color) y el entorno de cumplimiento que el producto debe satisfacer. A partir de esos insumos se elabora una calidad de prueba, se prueba su dispersión y estabilidad térmica en el laboratorio y luego se valida en la propia línea del cliente antes del suministro en serie.
E-LUCK construye su gama en torno a ese flujo de trabajo. Como fabricante centrado exclusivamente en masterbatch negro, la cartera cubre grados de película soplada para películas agrícolas, películas estirables, bolsas de mensajería y bolsas de compras o de basura; calidades de moldeo por inyección y soplado para electrodomésticos, piezas de alto brillo y juguetes; calidades de tuberías de suministro de agua y alcantarillado; calidades de embalaje y vajillas en contacto con alimentos; calidades interiores y exteriores de automóviles; y calidades de láminas, perfiles y alambres. Las líneas especializadas combinan portadores con AS, PC, PA, PS, PPA, PPS, PET, PBT, TPU, PCTG y POE, junto con grados sin portadores y de alta concentración para mezcladores.
Cuando una calidad estándar no cumpla con las especificaciones, desarrollo de masterbatch negro personalizado asuma el control: la formulación se ajusta según el polímero, la ventana del proceso y las propiedades objetivo, y luego se prueba en lotes de prueba antes del suministro regular. Si el negro actual varía entre lotes o la película muestra motas en el troquel, envíe la pieza defectuosa con una breve descripción del proceso; una muestra física acorta el diagnóstico a la mitad.